

نکات کلیدی در بازرسی کیفی و استانداردهای نظام مهندسی سوله
احداث سازههای فلزی صنعتی یا سوله نیازمند رعایت دقیق الزامات فنی، محاسباتی و اجرایی است. بازرسی کیفی سوله فرآیندی چندمرحلهای است که از تحلیل مشخصات فولاد خام و کنترل ابعادی آغاز شده و تا بررسی اتصالات، تستهای غیرمخرب جوشکاری، سیستمهای حفاظتی پوشش و در نهایت نصب نهایی در کارگاه ادامه مییابد. کوچکترین نقص در هر یک از این مراحل میتواند منجر به حوادث سازهای جبرانناپذیر یا کاهش شدید طول عمر مفید ساختمان شود. در این مقاله تحلیلی،از سایت دنا سوله استانداردهای الزامی سازمان نظام مهندسی، مباحث مقررات ملی ساختمان و چکلیستهای کنترل کیفیت (QC) سوله بررسی میشود.
۱. مراجع قانونی و استانداردهای مرجع در ساخت سوله
طراحی و ساخت سوله در ایران تحت نظارت مستقیم مقررات ملی ساختمان و استانداردهای بینالمللی معتبر انجام میگیرد. عدم انطباق با این استانداردها، عدم تایید مهندس ناظر و توقف پروژه را به همراه دارد.
- مبحث دهم مقررات ملی ساختمان: طرح و اجرای ساختمانهای فولادی.
- مبحث نهم مقررات ملی ساختمان: طرح و اجرای ساختمانهای بتنآرمه (ویژه فونداسیون سوله).
- مبحث ششم مقررات ملی ساختمان: بارهای وارد بر ساختمان (شامل بارهای زنده، برف، باد و زلزله).
- استاندارد ۲۸۰۰ ایران: آییننامه طراحی ساختمانها در برابر زلزله.
- استانداردهای بینالمللی AWS (انجمن جوشکاری آمریکا): به ویژه استاندارد AWS D1.1 برای جوشکاری سازههای فولادی.
- استاندارد AISC و ASTM: جهت تعیین مشخصات ابعادی، متالورژیکی و روشهای تست مقاطع و اتصالات.
۲. کنترل کیفی متریال اولیه و فولاد مصرفی
اولین ایستگاه بازرسی کیفی، کارخانه سازنده اسکلت و انبار ورقها و مقاطع فولادی است. متریال ورودی باید گواهینامههای استاندارد معتبر کارخانهای (Mill Test Certificate) داشته باشد.
آزمونهای الزامی مواد اولیه
۱. تطابق رده فولاد: بررسی تنش تسلیم و مقاومت کششی ورقها (معمولاً فولادهای ST37 یا ST52) از طریق آزمون کشش طبق ASTM A370.
۲. کنترل لایهلایه شدگی (Lamellar Tearing): بازرسی ورقهای ضخیم با تست التراسونیک (UT) پیش از برشکاری جهت اطمینان از عدم وجود ناپیوستگیهای داخلی.
۳. بررسی ضخامت و تلورانسهای ابعادی: استفاده از ضخامتسنجهای کالیبرهشده جهت جلوگیری از استفاده از ورقهای زیر استاندارد (Negative Tolerance نامتعارف).
سوله سازی ارزان یا باکیفیت؟ هزینهها، عوامل موثر بر قیمت انواع سازههای صنعتی
۳. بازرسی فرآیند برشکاری، مونتاژ و ساخت قطعات
پس از تایید ورقها، فرآیند ساخت اجزای سوله شامل ستونها، رفترها (تیرهای شیبدار)، استراتها، پرلینها و مهاربندها وارد فاز اجرایی میشود.
[برشکاری و پخزنی دقیق] -> [مونتاژ اولیه قطعات (Fit-up)] -> [جوشکاری اصلی] -> [کنترل تابیدگی و ابعاد]
چکلیست بازرسی مونتاژ و آمادهسازی جوش
- زاویه و هندسه پخ: بررسی زاویه پخ و ریشه جوش (Root Face و Root Gap) بر اساس دستورالعمل جوشکاری (WPS).
- تمیزی سطوح: حذف هرگونه چربی، زنگزدگی، رنگ و رطوبت تا فاصله حداقل ۲۵ میلیمتری از لبههای اتصال.
- کنترل اعوجاج و خیز سازه: ارزیابی میزان تابیدگی پس از جوشکاری مطابق رواداریهای مجاز مبحث دهم (Cambration و پیشخیز تیرها).
۴. استانداردهای جوشکاری و تستهای غیرمخرب (NDT)
کیفیت جوش اصلیترین فاکتور پایداری اتصالات در سوله است. جوشکاران باید دارای کارت صلاحیت معتبر (PQR و WPQ) باشند و فرآیند تحت نظارت بازرس بینالمللی جوش صورت گیرد.
ساخت سوله در تهران و کرج | ساخت و اجرای سوله صنعتی

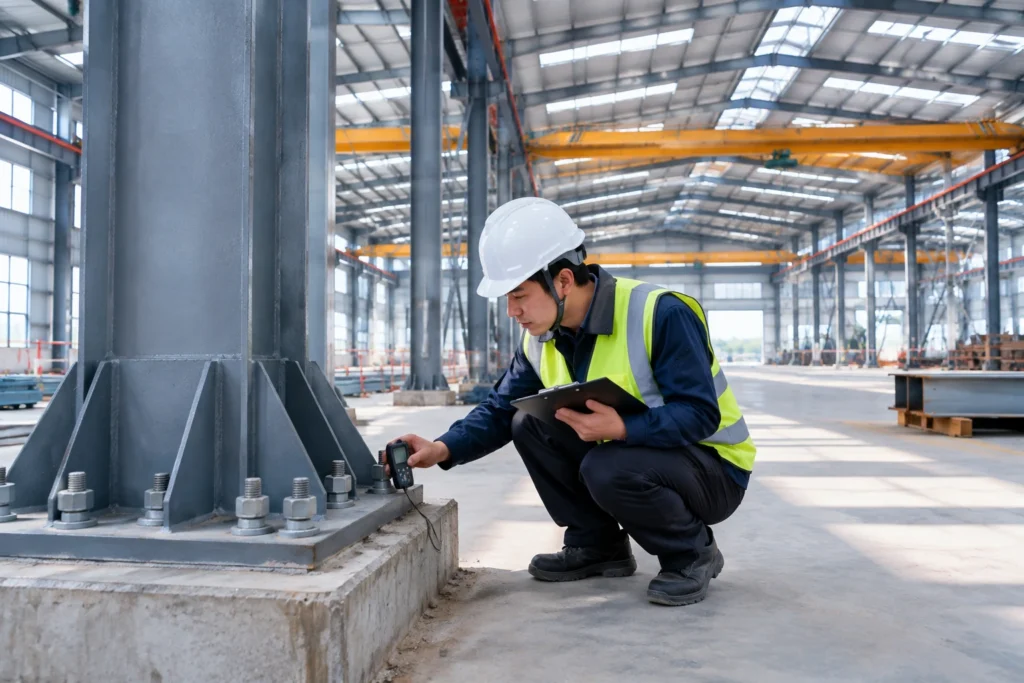
تصویر: ارزیابی و بازرسی غیرمخرب اتصالات فولادی در کارخانه ساخت سوله
جدول روشهای تست غیرمخرب جوش (NDT) در سازههای فلزی
| نوع تست | عنوان اختصاری | دامنه کاربرد و نوع عیوب قابل شناسایی | مرحله انجام تست |
|---|---|---|---|
| بازرسی چشمی | VT (Visual Testing) | بررسی عیوب سطحی، گرده جوش، بریدگی کناره (Undercut)، تخلخل سطحی | در تمام مراحل (پیش، حین و پس از جوش) |
| ذرات مغناطیسی | MT (Magnetic Testing) | شناسایی ترکها و ناپیوستگیهای سطحی و زیرسطحی تا عمق کم | پس از خنک شدن کامل جوش |
| مایعات نافذ | PT (Penetrant Testing) | تشخیص ترکها و تخلخلهای باز به سطح در فولادهای غیرمغناطیسی یا قطعات خاص | پس از تمیزکاری سطح جوش |
| التراسونیک (امواج صوتی) | UT (Ultrasonic Testing) | شناسایی عیوب داخلی و عمقی جوشهای نفوذی (شیاری) مانند ذوب ناقص و آخال | پس از اتمام جوشکاری نهایی |
| رادیوگرافی (پرتونگاری) | RT (Radiographic Testing) | ثبت فیلم از سلامت داخلی اتصالات حیاتی سوله در شرایط خاص | نمونهگیری تصادفی و اتصالات فوقبحرانی |
۵. بازرسی آمادهسازی سطح و سیستمهای رنگآمیزی
سازههای صنعتی به علت قرارگیری در شرایط جوی سخت و محیطهای اسیدی یا مرطوب نیازمند محافظت شیمیایی دقیق هستند.
مراحل و الزامات بازرسی رنگ سوله
۱. سندبلاست و زنگزدایی: آمادهسازی سطح بر اساس استاندارد سوئدی SIS 055900 یا ISO 8501-1 (حداقل درجه تمیزی Sa 2.5).
۲. اندازهگیری زبری سطح (Surface Profile): سنجش میزان زبری با گیج مقایسهای یا دیجیتال (بین ۴۰ تا ۷۵ میکرون بسته به نوع آستر).
۳. کنترل ضخامت لایههای رنگ (DFT و WFT): ارزیابی ضخامت فیلم تر و خشک رنگ با دستگاههای ضخامتسنج دیجیتال کالیبرهشده (Dry Film Thickness).
۴. آزمون چسبندگی (Cross-Cut / Pull-Off): بررسی پیوستگی مکانیکی بین لایه پرایمر و فلز بر اساس استاندارد ASTM D3359 یا ASTM D4541.
هزینه ساخت سوله ۱۰۰۰ متری؛ ۱۰۰ متری، ۲۰۰ متری و ۳۰۰ متری
۶. بازرسی فونداسیون، انکربولتها و اجرای کارگاهی
فرآیند بازرسی سوله محدود به کارخانه نیست؛ اجرای فونداسیون در محل پروژه زیربنای ایستایی کل سازه است.
مهمترین موارد کنترل فونداسیون:
- تطابق موقعیت محورها: بررسی آکسبندی و فاصلههای طولی و عرضی با دوربینهای نقشهبرداری توتال استیشن (Total Station).
- شابلونگذاری انکربولتها: انحراف مجاز محور بولتها حداکثر ۲ تا ۳ میلیمتر است. هرگونه چرخش یا کجی در بولتها مانع از نشستن صحیح بیسپلیت (Base Plate) خواهد شد.
- کیفیت بتنریزی فونداسیون: اخذ نمونههای مکعبی یا استوانهای برای آزمایش مقاومت فشاری بتن ۲۸ روزه مطابق با مبحث نهم مقررات ملی.
- عملیات گروتریزی (Grouting): کنترل تراکم و نوع گروت منبسطشونده (Non-shrink Grout) در زیر بیسپلیت برای توزیع یکنواخت بار فشاری ستون به پی.
۷. بازرسی اتصالات پیچ و مهرهای در مرحله نصب
اکثر سولههای مدرن با اتصالات پیچ و مهرهای با مقاومت بالا (High-Strength Bolts) مونتاژ میشوند. در این بخش، نظارت بر نوع متریال و گشتاور اعمالی حیاتی است.
استانداردهای پیچ و مهره سازه
- رده مقاومتی: استفاده از پیچهای رده 8.8، 10.9 یا استاندارد ASTM A325 و A490.
- روشهای پیشتنیدگی: سفتکردن پیچها به یکی از روشهای چرخش اضافی مهره (Turn-of-Nut)، ترکمتر کالیبرهشده (Calibrated Wrench) یا واشرهای نشانگر مستقیم کشش (DTI).
- کنترل سطح تماس: سطوح اتصال اصطکاکی باید فاقد رنگ روغنی، لجن، چربی یا هر عاملی باشند که ضریب اصطکاک را کاهش دهد.
سوله صنعتی چیست؟ کاربردها، مزایا، انواع و نکات مهم ساخت
۸. چکلیست تایید نهایی نظام مهندسی سوله
پیش از صدور پایانکار و بهرهبرداری از سوله، مهندس ناظر سازه باید چکلیست زیر را به صورت مستند تکمیل و امضا کند:
[دفترچه محاسبات تایید شده]
│
▼
[شناسنامه متریال و فولاد ورودی]
│
▼
[گزارش تستهای غیرمخرب جوش (NDT)]
│
▼
[تاییدیه شاقولی ستونها و انحرافات مجاز نصب]
│
▼
[تاییدیه نهایی گروت و اتصالات پیچی]
جدول تلورانسها و رواداریهای مجاز نصب طبق مبحث دهم
| پارامتر اجرایی | حداکثر انحراف مجاز | روش اندازهگیری |
|---|---|---|
| شاقولی ستونها (Plumbness) | H/500 (حداکثر ۲۵ میلیمتر برای کل ارتفاع) | تئودولیت یا دوربین نیوو |
| فاصله مرکز تا مرکز ستونها | ±۳ میلیمتر در هر دهانه | مترکشی لیزری کالیبرهشده |
| تراز تکیهگاه رفترها (تاج و شانه) | حداکثر ۱۰ میلیمتر اختلاف نسبت به کد ارتفاعی | نیوومتر دقیق |
| خیز تیرهای باربر زیر جرثقیل | L/600 برای تیرهای پل جرثقیل | شاقول نوری و خطکش میلیمتری |
۹. جمعبندی فنی
بازرسی کیفی سوله بر اساس استانداردهای نظام مهندسی، روندی ممتد و مبتنی بر آزمایش است. چشمپوشی از آزمونهای سادهای مانند تست چشمی جوش یا سهلانگاری در گشتاورسنجی پیچهای اصطکاکی، پیامدهایی نظیر خمشهای جانبی، فروریزش زیر بار برف سنگین یا گسیختگی در زمان زلزله را در پی خواهد داشت. تدوین دفترچه کنترل کیفیت (Quality Control Plan – QCP) در ابتدای پروژه و ثبت گزارشهای آزمایشگاهی مرحلهبهمرحله، اصالت سازه و ایمنی سرمایهگذاری را تضمین میکند.
تفاوت سوله تیرورقی، خرپایی و UBM چیست؟ راهنمای کامل انتخاب بهترین نوع سوله
سوالات متداول (FAQ)
۱. حداقل درصد مجاز برای انجام تست التراسونیک (UT) در جوشهای سوله چقدر است؟
طبق مبحث دهم مقررات ملی ساختمان، حداقل درصد تست برای جوشهای شیاری نفوذی کامل در اعضای اصلی (تیر به ستون و جوشهای سر به سر بال و جان) ۱۰۰٪ و در اعضای فرعی بسته به نظر دستگاه نظارت بین ۱۰٪ تا ۲۵٪ است.
۲. در صورت انحراف انکربولتها از شابلون، چه راهکار مهندسی مجاز است؟
گشاد کردن سوراخهای بیسپلیت (Oversized Holes) تنها با محاسبات مجدد و افزودن واشرهای صفحهای ضخیم و جوش دادهشده مجاز است. خم کردن سرد بولتها با حرارتدهی غیراستاندارد اکیداً ممنوع بوده و موجب کاهش شدید مقاومت کششی فولاد میگردد.
۳. تفاوت ضخامت رنگ در محیطهای صنعتی با محیطهای خشک شهری چیست؟
در محیطهای خشک شهری معمولاً سیستم دولایه با ضخامت حداقل ۸۰ تا ۱۰۰ میکرون کفایت میکند، اما در کاربریهای صنعتی با مواد شیمیایی یا محیطهای مرطوب، سیستم رنگ سهلایه (زینک اتیل سیلیکات + اپوکسی میانی + پلیاورتان) با ضخامت ۲۵۰ تا ۳۵۰ میکرون الزامی است.